
加工能力
按机器人系统分类
我们为四大机器人子系统加工零件,关键尺寸可送集团共享计量中心三坐标测量机验证。
关节模组
- — 谐波减速器零件
- — RV减速器零件
- — 交叉滚子轴承座
- — 伺服电机法兰
精密公差
±0.005mm
需精加工与检测工序保障,具体以图纸评审为准
常用材料
铝合金 7075、钢 4140
减速器壳体
- — 行星架
- — 壳体
- — 输入法兰
- — 输出轴
精密公差
±0.01mm
需精加工与检测工序保障,具体以图纸评审为准
常用材料
铝合金 6061、铸铁 HT250
末端执行器
- — 夹爪本体
- — 气动接口
- — 力传感器支架
- — 工具法兰
精密公差
±0.005mm
需精加工与检测工序保障,具体以图纸评审为准
常用材料
铝合金、POM、钛合金
传感器支架
- — 力矩传感器座
- — 编码器支架
- — 视觉模组壳体
- — 线缆管理
精密公差
±0.01mm
需精加工与检测工序保障,具体以图纸评审为准
常用材料
铝合金、黄铜
产品展示
机器人零件展示
定制CNC加工支架、安装件和结构件,用于机器人和自动化系统。以下为工艺演示用的产品渲染图,用于直观呈现本厂的加工能力;因保密协议(NDA)约束,图片仅供参考。
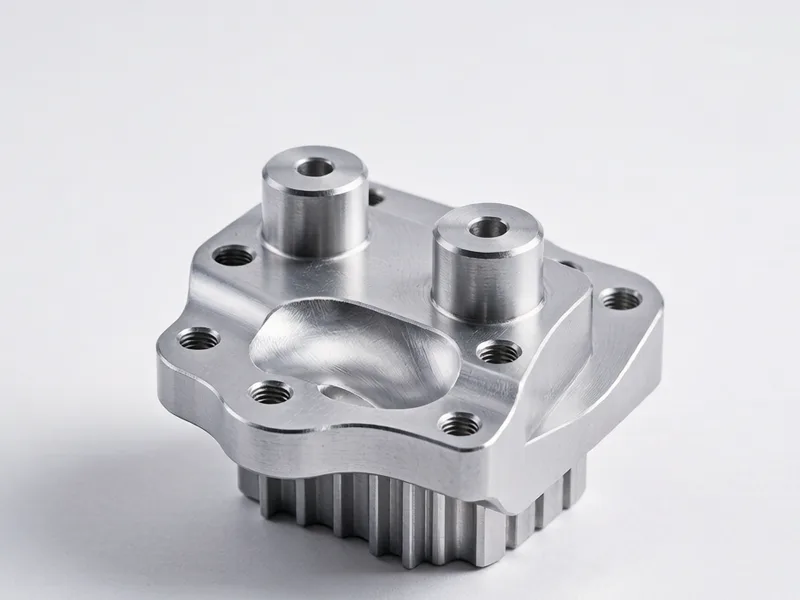
定制支架
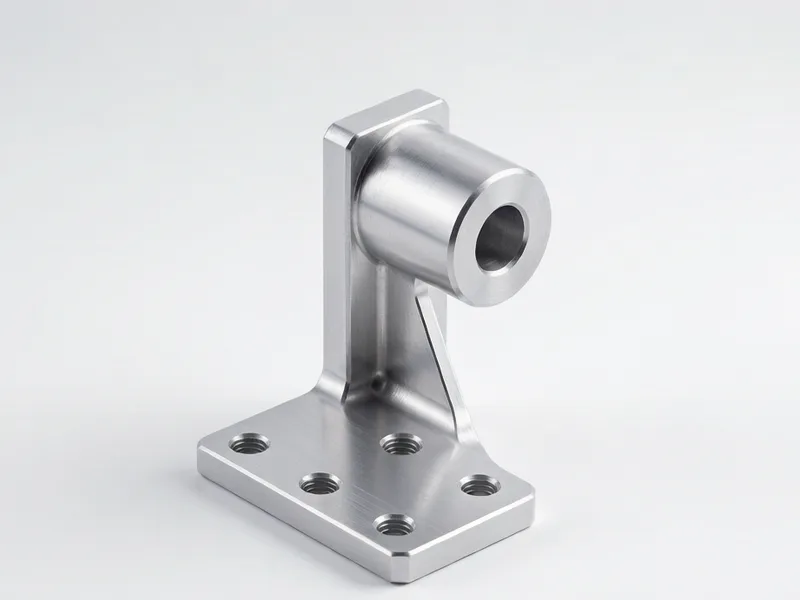
安装支架
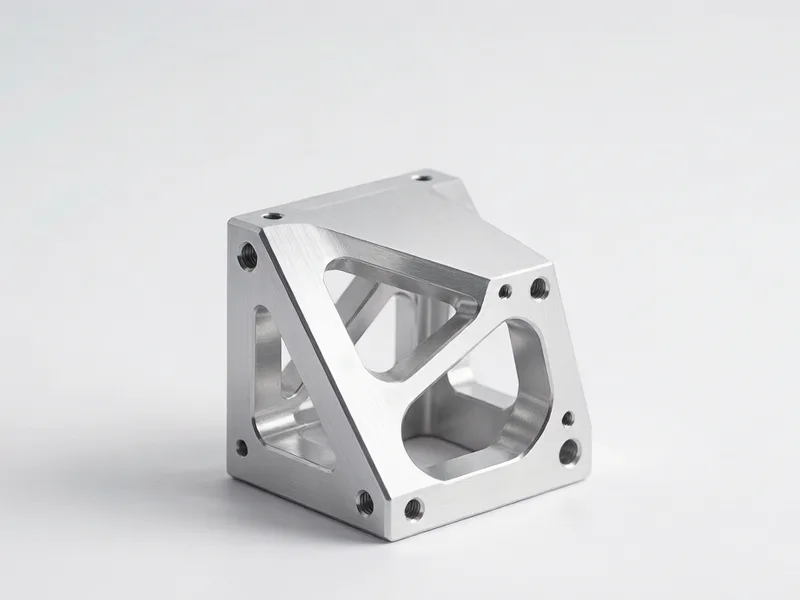
结构件
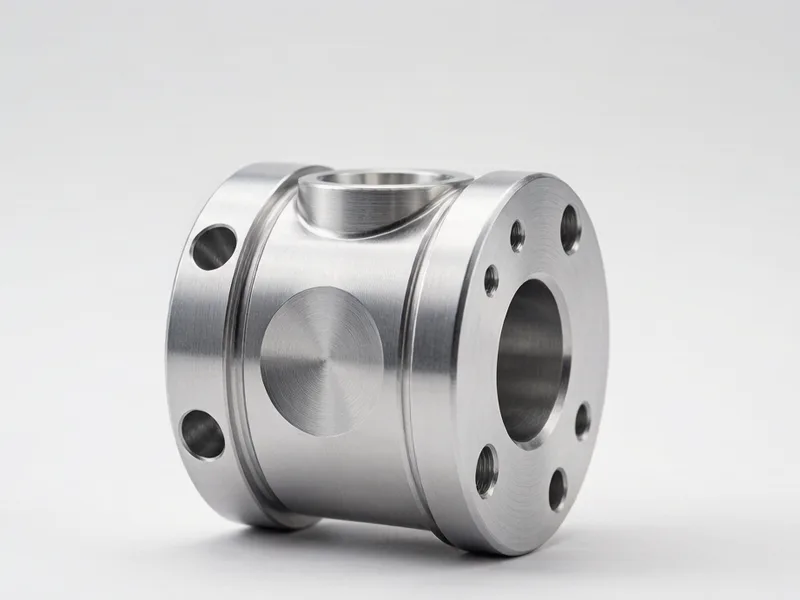
精密组件
质量管控
机器人行业质量标准
每批订单均按机器人级质量管控流程执行。
重复定位精度检测
使用激光干涉仪验证运动精度,满足机器人重复定位要求。
表面粗糙度控制
关节配合面Ra≤0.8μm,确保低摩擦长寿命运行。
材料热处理报告
关键受力零件可按需提供热处理硬度证明及材料证书。
装配适配验证
可提供配合公差分析报告,确保零件与标准件无缝装配。
深度指南
机器人加工指南
在定材料、定公差、定表面处理之前,值得先知道的几件事。
让精度自己长出来:给机甲小白的几条设计心法
不用懂公差符号,只要记住三件事:基准、一次装夹、止口。它们合起来,比在图纸上写一堆 0.01 管用得多。
2026年9月16日 →
机甲 = 关节 × N:普通人的机甲梦,第一步该做什么
一台机甲拆到底只有四样东西:关节、骨架、脑子、皮肤。而关节里真正要切削的只有壳体和法兰。
2026年9月15日 →
机器人关节如何选材:从负载谱到量产一致性的七个判断
关节占整机 BOM 一半以上成本。材料选错,重量涨三成、疲劳寿命减半、单件成本翻倍——而且常常同时发生。
2026年9月11日 →
机器人的关节与法兰:到底要加工哪些件?这个行业真正在意什么?
把一台六轴机械臂拆开,里面有 40 到 80 个机加工件。这篇带你认一遍这些零件,更重要的是讲清楚塑造它们的四条要求:重量、重复定位、疲劳寿命、形位公差。
2026年9月10日 →
从 10 件到 1000 件:机器人零件上量产,真正变的是什么
做一件好零件容易,让第 200 件跟第 1 件一样才叫本事。这篇讲每个数量档上工艺怎么变、成本结构怎么走,以及为什么机器人行业往往一辈子都不该做专用夹具。
2026年9月10日 →
机器人零件的五轴一次装夹:什么时候值,什么时候不值
机器人结构件上到处是「不同面的特征必须互相对得上」。一次装夹什么时候真省钱,什么时候只是让贵机器干三轴的活?
2026年9月10日 →
机器人零件做阳极:图纸上没人写的那个尺寸陷阱
阳极是唯一一道「零件进去一个尺寸、出来另一个尺寸」的工序。膜厚怎么算、内螺纹为什么拧不进、颜色为什么对不上。
2026年9月10日 →
机器人零部件的材料怎么选?每个部件用什么料,怎么省钱?
机器人的几十种机加零件各干各的活,用料不能一刀切。按子系统拆解结构件、关节、末端、外壳、耐磨件该怎么选。
2026年9月8日 →
通用基础
每个零件都要走的那条链:图纸 → DFM → 材料 → 机床 → 表面处理 → 报价。
把鞋里的沙子倒出来:我们为什么换掉两台旧机
单台两万块卖掉,新机贵十几倍——账面上不划算。但旧机带来的停机、不良和交期失信,才是真正在烧钱的东西。
检验与验收:收到货该看什么
报告全绿,装机却翻车?验收不是挑毛病,是把“能不能用”在装机前用数据回答掉。一篇讲清收货该量哪几个尺寸、要什么报告、首件检和抽检怎么分、通止规和公差怎么读。
为什么你的件装不上:配合、累积与基准传递
图纸没错、加工也量过,装机却卡死?问题不在机床,而在配合、公差累积和基准传递三件事同时作用。一篇讲清装配失效的三个根因。
公差不是越紧越好:什么尺寸值得花钱
把公差当精度指标,是一张图最贵的误会。标准自己就建议金属件优先用 m 档——紧一档,钱到底花在哪?
从想法到能报价的图:3D、2D、基准,最少要有什么
一个想法、一张照片、或一个 AI 生成的模型,怎么变成加工厂能报价的东西?讲清一份够报价的最小信息集。
镀前还是镀后:图纸上最常漏掉的那一行,代价是整批返工
表面处理要求里最容易漏的不是膜厚,是公差基准——这个尺寸算处理前还是处理后?不写清楚,三方必然撞车。
AI 画得出,机床做得出吗:AI 时代的 DFM
生成式设计十几秒就能给你一个减重 40% 的零件,但 DFM 还得由人来做:可制造性问题不在算法里,在图纸上。
交期为什么值钱:报价有千万种,能稳稳配合的没几家
同一张图纸,三家报价能差三倍。客户常常不选最便宜那家——采购真正买的不是工时,是「我不用操心」。
从图纸到报价:一个 CNC 零件到底是怎么造出来的
给第一次找工厂加工的人写的入门长文:图纸、DFM、材料、机床、编程、表面处理、检验、物流,一站一站走完,最后把一份报价单拆开,告诉你钱到底花在哪。
加工与表面处理:时间和意外都藏在这两站
把「从图纸到报价」里最耗时的两站摊开讲:机床上到底发生了什么、装夹为什么是核心手艺、表面处理为什么非要外协、以及第一次找工厂加工的人最容易踩的那几个坑。
什么零件该上什么机床?从三轴到五轴、线切割的选型指南(兼 CNC 七十年简史)
三轴、四轴、五轴、数控车、车铣复合、线切割、精密磨——你的零件到底该上哪台机?从零件形状倒推工艺,再带你看一遍从打孔纸带到 AI 车间的七十年。
在中国怎么挑 CNC 机加工供应商?质量、价格与交期的实用指南
在中国挑 CNC 加工供应商,光看价格远远不够。7 项检查把真正的机加工厂和中间商分开,交期到底耗在哪、怎么问出靠谱的交期承诺——本文一次讲透。
6061 还是 7075 铝合金?CNC 加工选材实战指南
6061 和 7075 是 CNC 加工里最常见的两种铝合金。强度、可加工性、耐腐蚀、成本、典型用途——一张表讲清,帮你给零件选对铝。