
Кейсы
Кейсы деталей робототехники
Кейсы прецизионной обработки модулей сочленений, редукторов и управления движением. Подтверждённый опыт поставки высокоточных компонентов управления движением.
Примеры проектов
Избранные кейсы робототехники
Отобранные проекты, демонстрирующие наши возможности обработки для робототехники.
Корпус модуля сочленения
- — 5-осевая обработка из цельной заготовки
- — Соосность посадки подшипника ±0,005 мм
- — Конструкция облегчённых стенок
- — Твёрдое анодирование поверхности
Достигнутый допуск
±0,005 мм
Материал
Алюминий 7075-T6
Водило планетарного редуктора
- — Зубонарезание + финишная ЧПУ
- — Точность профиля зуба 5-й степени
- — Термообработка HRC 58–62
- — Партия 300 шт.
Достигнутый допуск
±0,01 мм
Материал
Сталь 20CrMnTi
Основание захватного устройства
- — Многостороннее фрезерование за одну установку
- — Схема монтажных отверстий ±0,005 мм
- — Облегчённая кармановая конструкция
- — Совместимость с быстросменным адаптером
Достигнутый допуск
±0,005 мм
Материал
Алюминий 6061-T6
Кронштейн энкодера
- — Прецизионное фрезерование ЧПУ
- — Плоскостность базовой поверхности 0,01 мм
- — Компактное исполнение
- — Пассивированное покрытие
Достигнутый допуск
±0,01 мм
Материал
Нержавеющая 303
Галерея изделий
Избранные визуализации изделий
Типовые визуализации изделий — материал, процесс и детали поверхности.
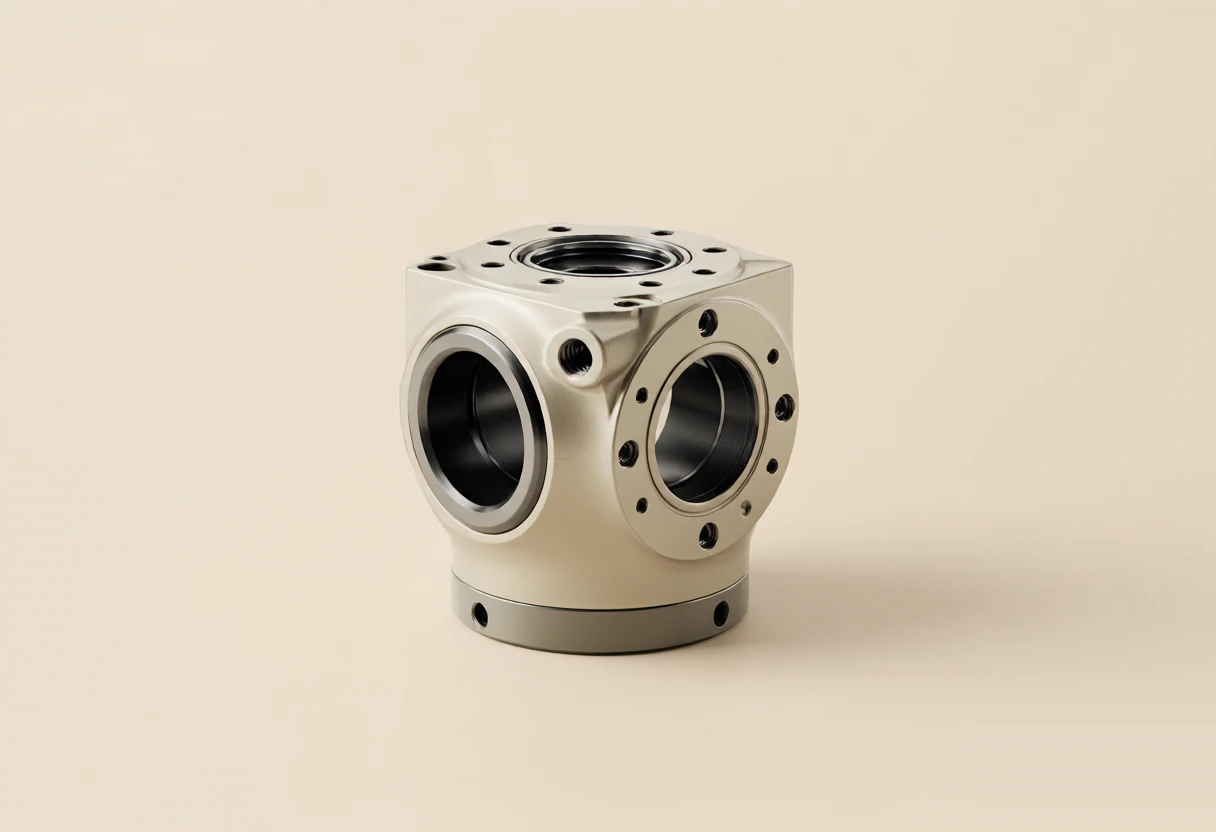
Поворотное сочленение робота
Алюминий · 5-осевое фрезерование · посадка подшипника H7
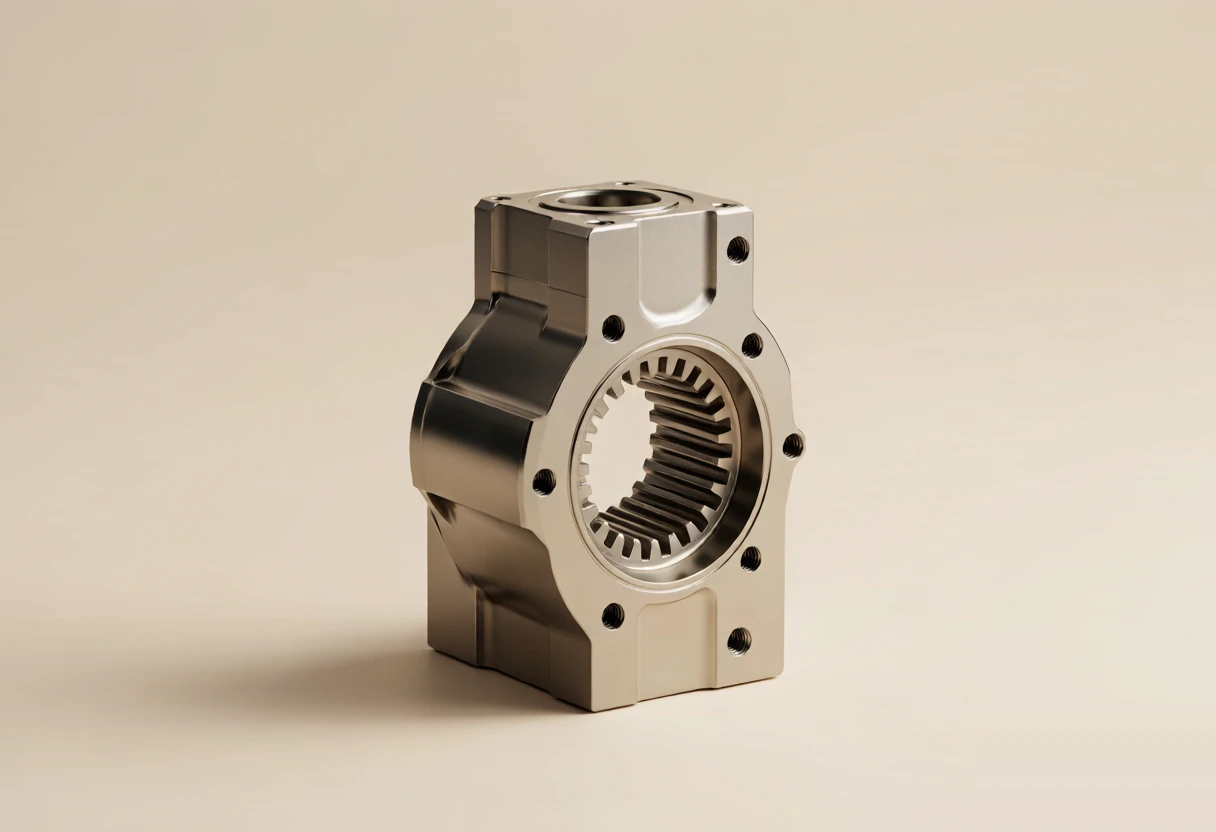
Корпус волнового редуктора
Сталь · токарно-фрезерная · точность зуба 6-го класса
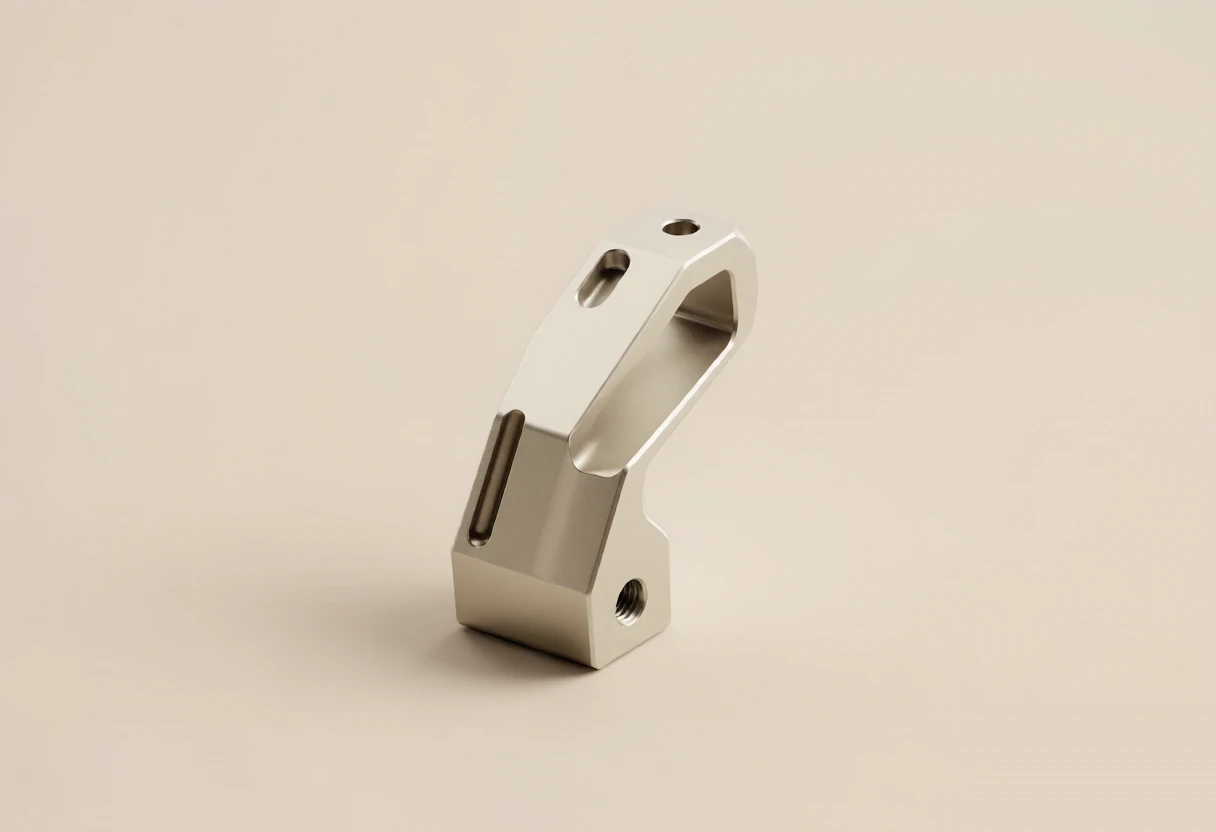
Облегчённый кронштейн руки
Алюминий 6061 · фрезеровка + снятие напряжений · ±0,02 мм
Контроль качества
Стандарты качества робототехники
Компоненты управления движением требуют самых жёстких допусков и шероховатости поверхности.
Тест на повторяемость
Детали проверены в нескольких партиях на повторяемость ±0,005 мм. Данные контроля доступны по критическим размерам.
Шероховатость поверхности
Поверхности подшипников доведены до Ra 0,4–0,8. Сопрягаемые поверхности подобраны для оптимальной посадки и движения.
Отчёт по термообработке
Термообработка шестерён и валов задокументирована с результатами испытаний на твёрдость. Полная прослеживаемость процесса.
Проверка стабильности
Снятие остаточных напряжений перед финишной обработкой. Критические размеры могут быть проверены КИМ по запросу.
Есть похожий проект?
Загрузите чертёж — наши инженеры предоставят расчёт и DFM-анализ в течение 2 часов.