
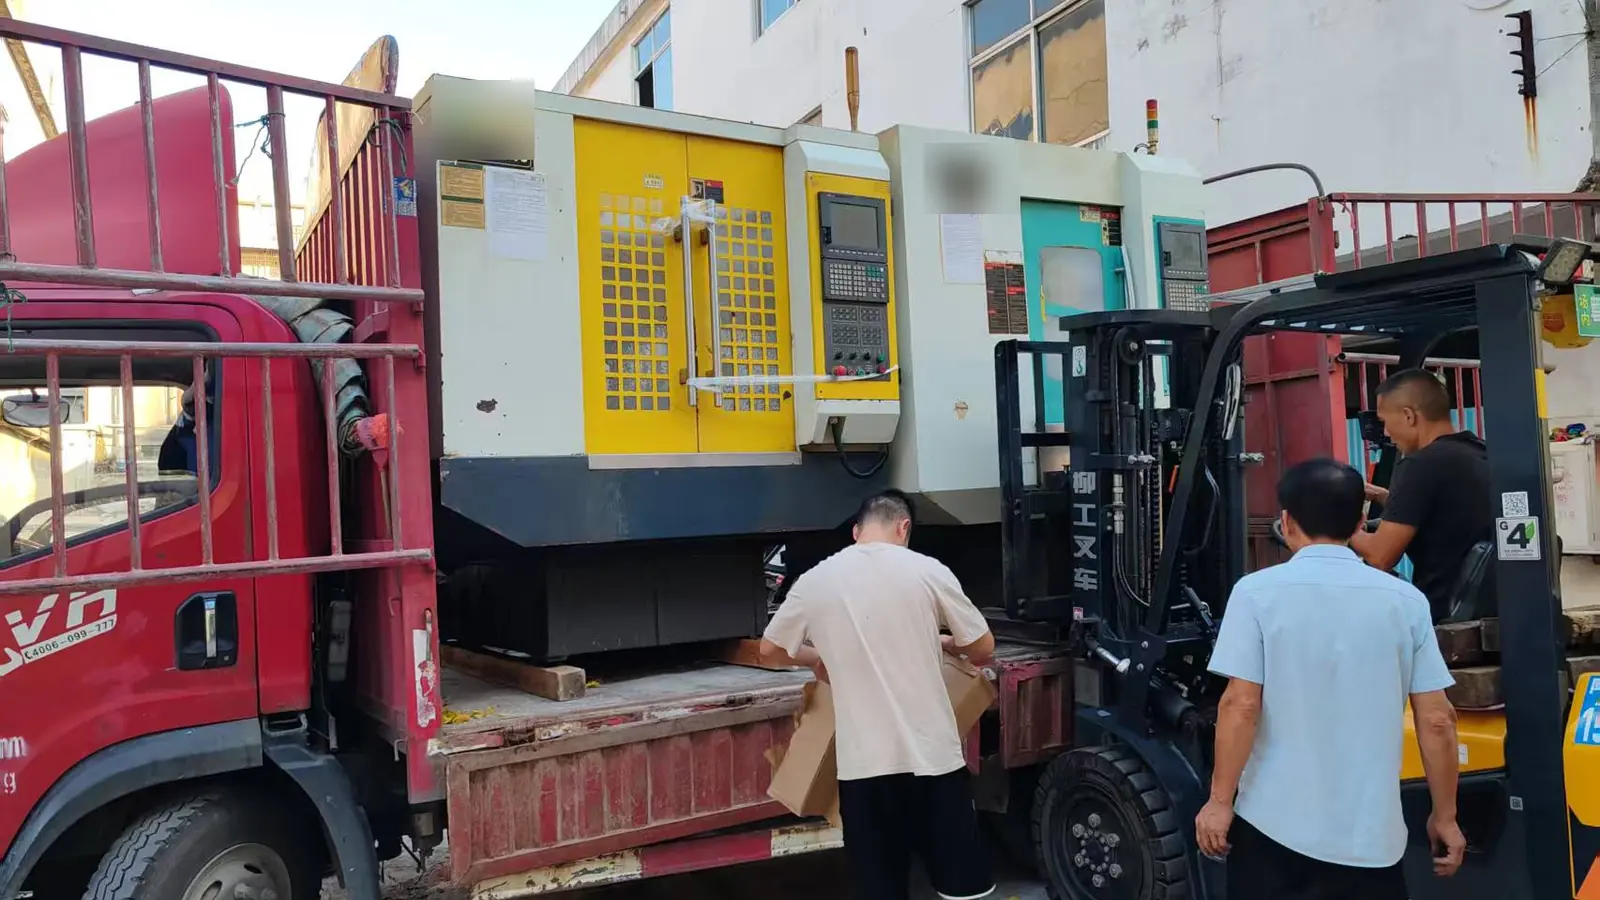
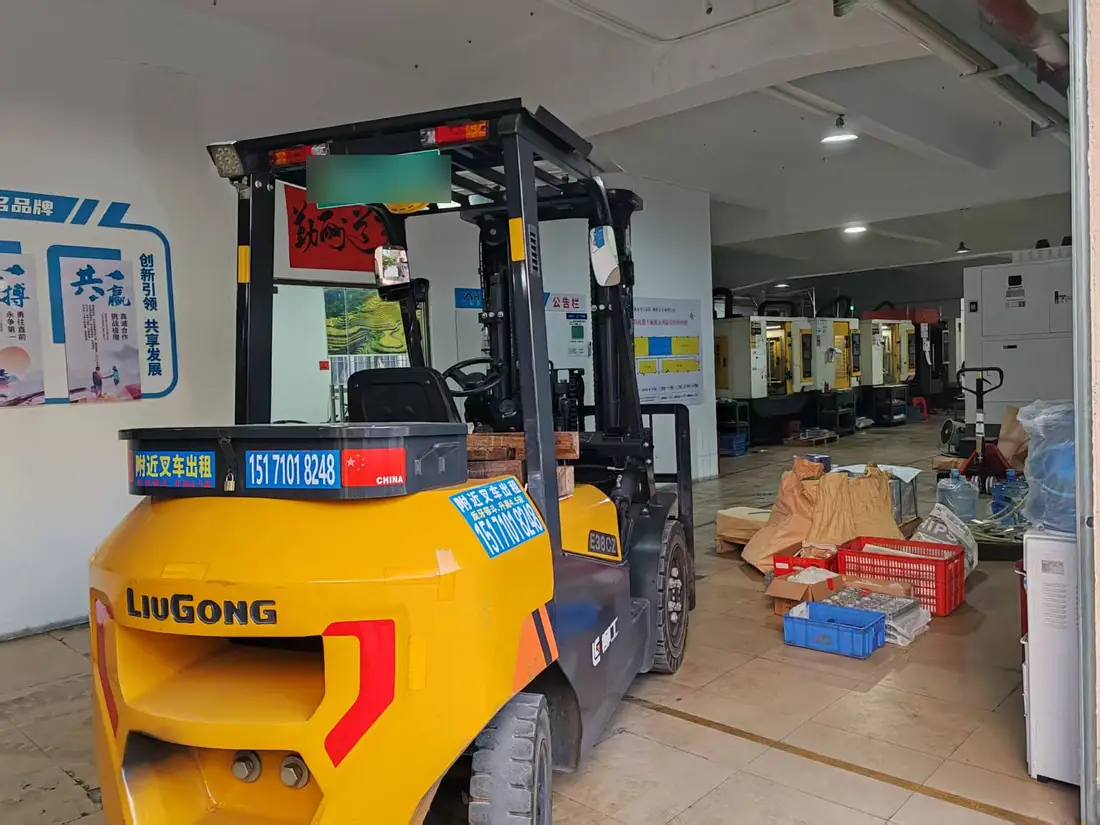
Место в цехе уже освобождено.
Старые станки уехали. Новые ещё не пришли.
Новый станок должен был прийти сегодня. Он не пришёл.
Поставщик говорит, что загружены и производство, и логистика. Я верю — не из доверия, а потому что цифры это подтверждают.
По данным Китайской ассоциации станкостроительной и инструментальной промышленности (CMTBA), в первом полугодии 2026 года новые заказы на металлорежущие станки выросли на 20,5% год к году, а портфель заказов — на 19,1%. Заказы приходят быстрее, чем мощности успевают их отгружать. Очередь только растёт.
В том же отчёте есть деталь, которую замечают реже: выручка отрасли составила 530,9 млрд юаней (+7,6% год к году), прибыль — 19,6 млрд юаней (+110,8%). Выглядит как бум. Но средняя рентабельность — всего 3,7%, ниже среднего уровня машиностроения в 4,5%.
На языке цеха: станкостроители в этом полугодии были загружены, но не зарабатывали.
Загруженность при низкой рентабельности означает отсутствие желания агрессивно расширять мощности. Нет расширения — сроки сдвигаются вправо. Так что опоздание станка — это не нарушение обещания. Это вся цепочка работает на пределе.
Источник: CMTBA, «Экономические показатели станкостроительной отрасли, первое полугодие 2026 г.»
Ждать бесполезно. Станок в цехе — это актив. Станок в пути — это обещание. Пока обещание не выполнено, лучшее, что можно сделать, — подготовить место и ждать.
Место подготовлено — разметка на полу обновлена, маршруты движения материалов изменены. Но место пустует. Каждый пустой день — это день, когда мощность не работает.
И всё же расчёт стоит довести до конца, иначе через год вернёмся к тому же.
1. Почему замена была неизбежна
Эти станки стояли в цехе много лет.
В отрасли есть поговорка: про старый станок вопрос не в том, появятся ли проблемы, а в том, когда. Звучит пессимистично. Но это правда. Износ направляющих, люфт в ШВП, биение шпинделя, устаревшая система управления — всё это капитальный ремонт не лечит. Ремонт лишь переносит частоту отказов с «каждую неделю» на «каждый месяц».
Интересно другое: на фотографиях в день отправки они не выглядели старыми. Краска цела, металл без ржавчины, стоят на грузовике вполне прилично.
Именно поэтому их было так трудно списать. Настоящая проблема никогда не выглядит как проблема.
Они ушли по 20 000 юаней за штуку.
20 000. Новые стоят больше чем в десять раз дороже.
По бумагам это невыгодно. Значит, решение принималось не из-за денег. Его вынудили три вещи.
Первое: они ломались, и всегда не вовремя.
Стоимость простоя — это не электричество за часы, когда станок стоит. Это неотгруженная партия. Это линия клиента, которая ждёт ваши детали. Это обещание отгрузить 15-го и шум в шпинделе вечером 14-го.
Один раз клиент поймёт. Два. На третий вы переходите из категории «проверенный поставщик» в категорию «звонить, если совсем прижало». Сроки поставки незаметны, когда вы попадаете в них сто раз подряд, и незабываемы, когда вы один раз не попали.
Второе: их потолок точности стал нашим потолком.
Цех движется в сторону точных деталей и более дорогой работы. Это не лозунг, это структура заказчиков — тот, кто платит за допуск, и тот, кто платит за минимальную цену, — два разных бизнеса.
А точность позиционирования и повторяемость старых станков уже упёрлись в предел. Лучший оператор не обгонит станок, который дрожит. Для точной работы первый шаг — не нанять лучшего оператора, а иметь станок, который держит геометрию.
Опытный человек компенсирует часть. Но эта компенсация висит на каждой детали, которую вы отгружаете. Всегда.
Третье: они занимали место.
Звучит как самая дешёвая причина. На деле — самая дорогая. Площадь цеха фиксирована. Место, занятое малопроизводительным станком, — это место, которое не может занять эффективная линия. В цехе площадь нужна не для хранения. Она нужна для выпуска.
Три причины вместе дают один ответ.
2. Настоящие потери не видны в отчёте
Если считать только затраты на ремонт, расчёт никогда не сойдётся. Ремонт недорог. Дорого всё остальное.
Брак. Когда точность плывёт, каждую деталь приходится проверять. Проверка превращается в сортировку, сортировка — в доработку, а что не дорабатывается — идёт в брак. Когда брак растёт, материал, труд и инструмент уходят вместе с ним. Маржа партии исчезает.
Внимание. Нестабильный станок расходует людей. Оператор следит за ним. Мастер подстраховывает. Планировщик закладывает буфер. Кто-то не спит и думает, остановится ли он снова завтра. Ничего из этого не попадает в отчёты, и это самая дорогая статья затрат — она расходует не деньги. Она расходует людей.
Потерянные деньги можно заработать. Изношенных людей — нет.
Поэтому мой критерий стал простым: держать старый станок — это не экономия. Это оплата браком и вниманием, в рассрочку, за оборудование, которое давно пора было списать.
И эта рассрочка только дорожает.
3. Ожидание — не потерянное время
Задержка, как ни странно, кое-что прояснила.
Раньше я думал, что обновление оборудования — это покупка эффективности. Сейчас это больше похоже на покупку определённости.
Клиенту нужна не дешевизна. Ему нужно то, что вы обещали, в тот срок, который вы назвали. Две недели — значит две недели, независимо от того, какой станок сбоит по пути. Способность держать обещание зависит не от удачи, а от стабильности оборудования — стабильность это не отношение к работе. Это мощность.
Стабильное оборудование позволяет загрузить план. Загруженный план позволяет обещать сроки. Сроки, которые вы держите, позволяют клиенту доверить вам важные детали. Цепочка начинается с одного станка.
4. Песчинка
Это напомнило мне историю, которую я слышал в детстве.
Путник идёт и чувствует, что что-то давит на ногу. Смотрит — в ботинке песок.
Он останавливается, снимает ботинок, вытряхивает песок, надевает обратно и идёт дальше.
В детстве я понимал эту историю как «не позволяй мелочам сбить тебя с пути» — то есть терпи, не останавливайся.
Думаю, я понял её наоборот.
Он не придирался к песчинке. Он знал: если идти с ней, нога сотрётся, а со стёртой ногой до места не дойти. Эта одна минута — лучшая инвестиция всего пути.
Сама песчинка не стоит ничего. Но её достаточно, чтобы не дойти.
Вот что мы делаем.
Эти станки были песком в нашем ботинке.
Они были не непригодны. Они бы крутились сегодня и, вероятно, завтра. Но они вносили риск в каждую отгрузку, неопределённость в каждую точную деталь и держали всю команду в постоянном режиме тушения пожаров.
Уберите нестабильность — и выпуск станет стабильным.
Всё действительно так просто.
Когда придёт станок, решаю не я. Но я знаю: в тот момент, когда он встанет на место, пройдёт выверку, сделает первую деталь и пройдёт контроль, мы наконец вытряхнем этот песок.
А потом пойдём дальше.